
 英语
 中文简体
 西班牙语
 越南语
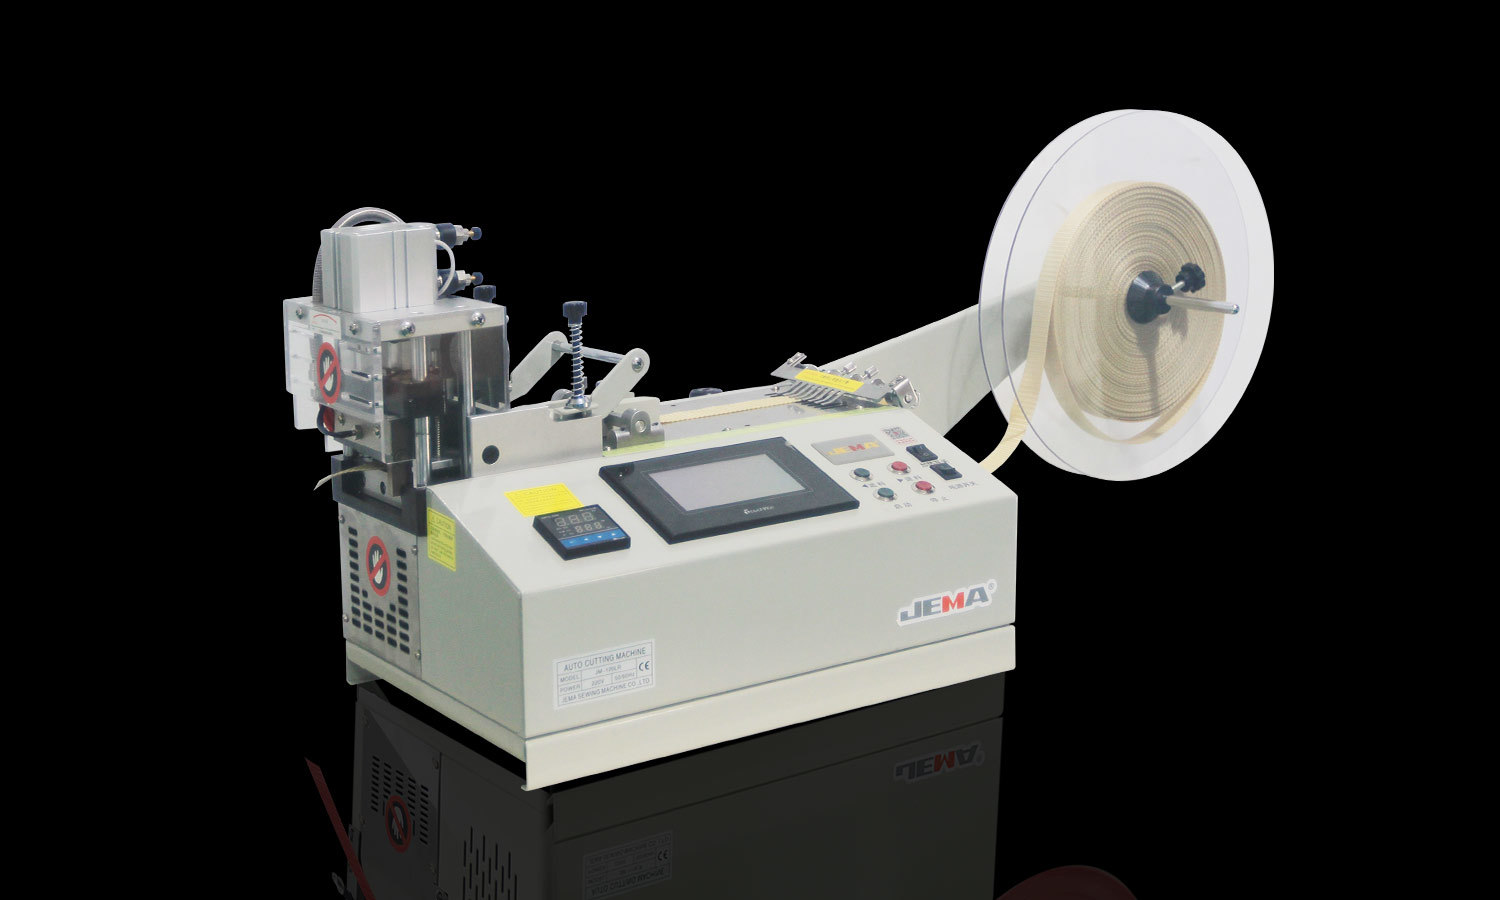
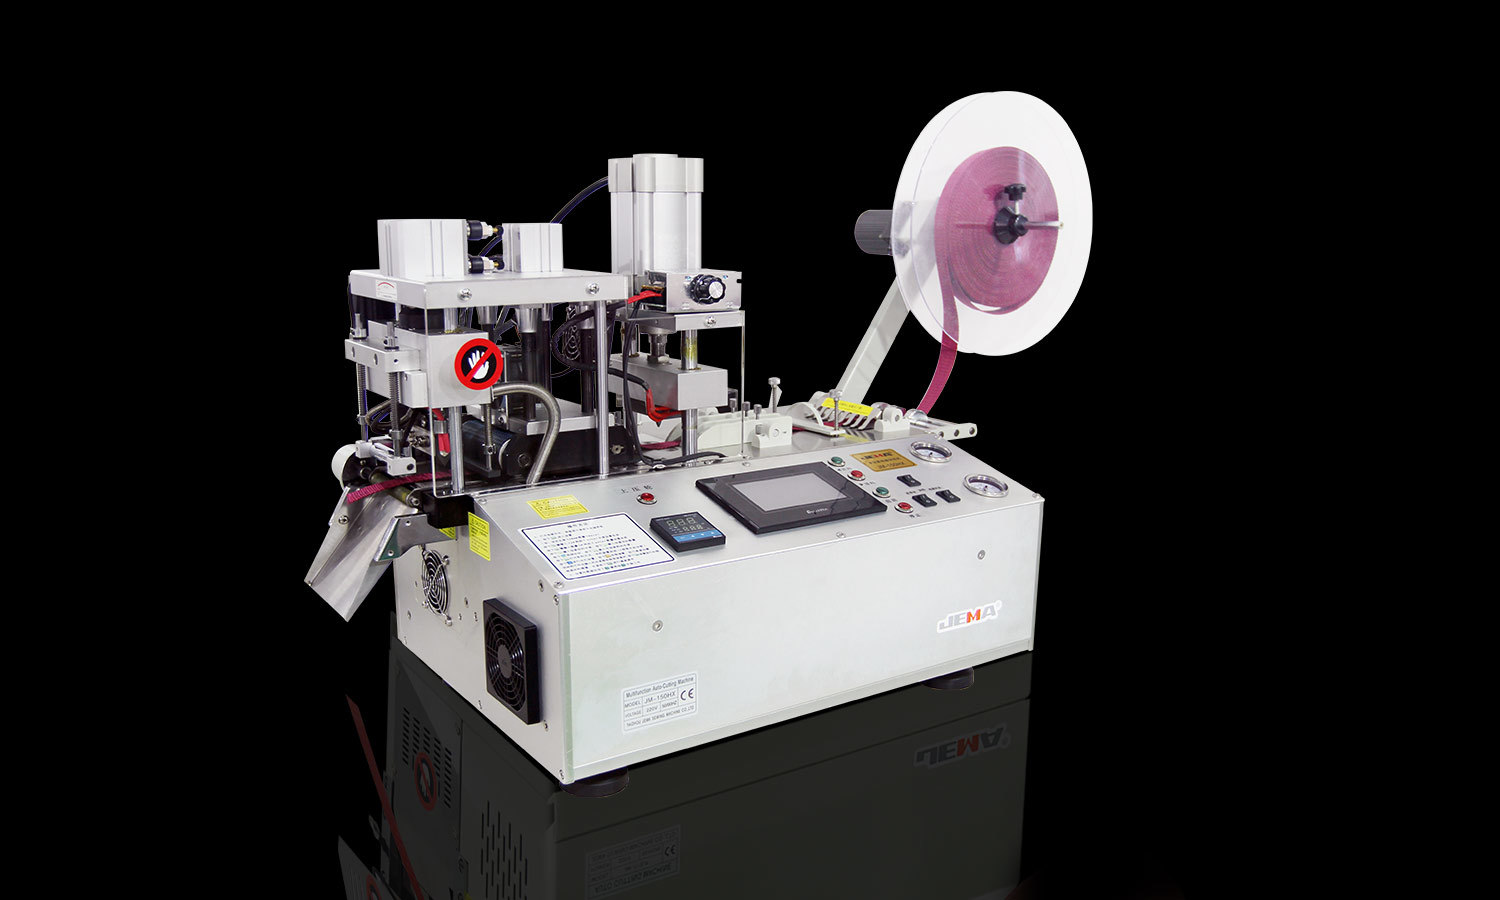
Механический отрезной станок является основным продуктом производства, металлообработки, строительства и других отраслей промышленности. Он превращает сырье в детали заданной формы и размеров, будь то резка металлических листов или подготовка компонентов машин. От того, насколько хорошо это сделано, напрямую зависит качество продукции и эффективность производства.
Резка не всегда дает ожидаемый результат. Края становятся неровными, линии разреза смещаются, на поверхности появляются нежелательные следы, а готовые детали не соответствуют предполагаемым размерам. Эти проблемы обычно называют ошибками резки. Они появляются на многих видах механического режущего оборудования, и часто их вызывают совокупность нескольких факторов.
Производителям выгодно знать, что стоит за этими ошибками. Это помогает операторам выявлять проблемы во время производства, лучше обращаться с оборудованием и сокращать отходы материала. Это также делает производство более последовательным. Некоторые ошибки связаны с состоянием станка, другие — со свойствами материала, выбором инструмента, расположением заготовки или привычками оператора.
Каковы ошибки резки при механической резке?
Ошибка резки — это разрыв между предполагаемым результатом резки и фактическим состоянием готовой заготовки. Зазор может повлиять на размеры, форму, качество кромки или внешний вид поверхности. Некоторые ошибки очевидны. Другие выявляются только при осмотре или сборке.
Ошибки в размерах являются одними из распространенных. Отрезанный кусок может получиться длиннее, короче, шире или уже, чем требуется. Даже небольшая разница вызывает проблемы, когда деталь должна соответствовать другим компонентам. Если несколько частей собраны вместе, одинаковые размеры обеспечивают совместимость продукта.
Геометрические ошибки меняют форму или направление разреза. Прямая линия может стать угловой, изогнутой или неровной. Это может произойти, когда заготовка перемещается во время резки или когда станок не может удерживать стабильную траекторию резки.
Краевые дефекты — еще одна распространенная форма. Поверхность разреза может иметь заусенцы, шероховатости, вмятины или неровности. Они портят внешний вид детали и могут потребовать дополнительных отделочных работ.
Деформация материала также приводит к ошибкам. Тепло, давление или неподходящие условия резки могут привести к изгибу, скручиванию или изменению формы заготовки. Это особенно важно для материалов, чувствительных к механическим воздействиям или изменениям температуры.
Не каждая ошибка имеет одну и ту же причину. Разница в размерах может возникнуть из-за неправильного расположения, а неровная кромка может быть связана с инструментом или состоянием материала. Определение типа ошибки — хороший первый шаг к поиску ее источника.
Как состояние станка влияет на точность резки?
Состояние режущего станка напрямую влияет на стабильность процесса резки. Движущиеся части, опорные конструкции и режущие компоненты должны работать вместе. Когда одна деталь изнашивается, ослабевает или выходит из строя, результаты становятся менее стабильными.
Вибрация – частая причина. Машина, которая слишком сильно перемещается во время работы, может оставить неровные края или непоследовательные траектории резки. Причиной этого могут быть незакрепленные компоненты, нестабильная установочная поверхность, изношенные механические детали или дисбаланс в движущейся системе.
Корпус машины также имеет значение. Стабильная конструкция поддерживает заготовку и инструмент во время работы. Если рама повреждена или ее компоненты смещены, положение резки может сместиться под нагрузкой.
Механический износ приносит постепенные изменения, которые не всегда заметны. После длительного использования у движущихся частей может образоваться чрезмерный зазор, что влияет на движение режущей головки или положение заготовки. Операторы могут обнаружить, что машина дает противоречивые результаты, даже если процедура не изменилась.
Компоненты позиционирования и управления являются еще одной проблемой. Если система не движется по заданному пути, готовая деталь может иметь различия в размерах или форме. Причиной могут быть износ, проблемы с регулировкой или недостаточный осмотр.
Регулярное техническое обслуживание снижает эти риски. Очистка, проверка соединений, осмотр движущихся частей и соблюдение рекомендаций производителя по техническому обслуживанию помогают поддерживать оборудование в хорошем рабочем состоянии. Техническое обслуживание не должно ограничиваться устранением видимых повреждений. Регулярный осмотр может выявить ранние признаки износа еще до того, как он затронет многие детали.
Могут ли проблемы с режущим инструментом привести к неравномерным результатам?
Режущий инструмент осуществляет фактическое разделение материала. Его состояние, форма и соответствие материалу влияют на качество готовой кромки. Изношенный, поврежденный или неподходящий инструмент может привести к ошибкам резки даже при нормальной работе станка.
Износ является естественным результатом многократного использования. Поскольку режущая кромка медленно теряет свою форму, она менее эффективно отделяет материал. Это повышает сопротивление во время резки и может привести к появлению неровных краев, заусенцев или неровных поверхностей.
Поврежденный край вызывает более заметные проблемы. Небольшие сколы, трещины или неравномерный износ изменяют контакт инструмента с заготовкой, а на разрезе могут быть следы или различия, которые повторяются по всей траектории.
Выбор инструмента также имеет значение. Разные материалы требуют разных подходов к резке, и инструмент, изготовленный для одного материала, может плохо работать с другим. При выборе инструмента учитывайте твердость материала, толщину, структуру и состояние поверхности.
Установка также влияет на результат. Неправильно закрепленный инструмент может смещаться во время работы, а неправильно установленный – неравномерно контактировать с заготовкой.
Следуйте рекомендациям производителя оборудования и инструмента по техническому обслуживанию инструмента. Операторы должны осматривать режущие кромки, искать видимые повреждения и заменять инструменты, если их состояние больше не позволяет выполнять работу. Использование поврежденного инструмента может усугубить производственные проблемы и создать дополнительную нагрузку на станок.
Почему позиционирование заготовки имеет значение во время резки?
Заготовка должна оставаться стабильной на протяжении всего разреза. Если он перемещается, соскальзывает или смещается, траектория резки больше не соответствует заданному положению. Результатом могут быть неточные размеры, скошенные края или противоречивые формы.
Неправильное позиционирование может начаться раньше, чем это сделает машина. Если материал не расположен напротив правильной контрольной точки, линия разреза уже отключена. Даже если машина точно следует запрограммированной или настроенной траектории, готовая деталь может не соответствовать требуемым размерам.
Зажим – еще один ключевой фактор. Заготовке необходима достаточная поддержка, чтобы противостоять движению под действием силы резания. Ослабленный зажим позволяет материалу смещаться во время работы. Слишком большая сила зажима также вызывает проблемы, особенно с тонкими или гибкими материалами, которые сгибаются под давлением.
Форма материала может затруднить позиционирование. Большие листы, длинные секции, изогнутые детали и заготовки неправильной формы могут нуждаться в различных способах крепления. Любая неподдерживаемая часть материала может двигаться или вибрировать во время резки.
Подготовка тоже заслуживает внимания. Пыль, масло, мусор на поверхности или неровные края могут помешать позиционированию. Заготовка, которая не сидит ровно, будет резаться иначе, чем заготовка, которая правильно поддерживается.
Операторы должны проверить положение материала перед запуском машины. Они также должны убедиться, что система зажима подходит для заготовки и что материал остается стабильным. Эти базовые проверки могут предотвратить ошибки, в которых в противном случае можно было бы винить машину.
Как свойства материала влияют на ошибки резки?
Не все материалы реагируют на резку одинаково. Их физические свойства определяют, как они ведут себя под давлением, трением и изменением температуры. Метод, который работает для одного материала, может вызвать проблемы с другим.
Твердость является одним из факторов. Для твердых материалов может потребоваться подходящий инструмент и подход к работе. При использовании неправильного инструмента сопротивление резанию возрастает, что приводит к износу инструмента или неровной кромке.
Мягкие материалы создают разные проблемы. Они могут деформироваться под давлением, растягиваться во время резки или прилипать к инструменту, затрудняя поддержание чистой линии реза.
Толщина также меняет условия резания. Толстые материалы могут нуждаться в большей силе резания, а тонкие с большей вероятностью будут изгибаться или вибрировать. Без подходящей опоры заготовка может сдвинуться с заданного положения.
Внутренние различия добавляют трудностей. Некоторые материалы содержат участки разной твердости или структуры. Эти изменения влияют на то, как инструмент движется через заготовку, и могут изменить качество кромки.
Не упускайте из виду состояние поверхности. Ржавчина, покрытия, грязь и другие неровности могут повлиять на контакт инструмента. Иногда поверхность также затрудняет точное позиционирование.
Производители должны понять характеристики материала, прежде чем выбирать метод резки. Информация о материалах, испытания образцов и контроль производства помогают выявить потенциальные проблемы, что особенно полезно, когда в существующий процесс входит новый материал.
Могут ли неправильные методы работы привести к ошибкам резки?
Даже если машина и инструмент находятся в хорошем состоянии, методы эксплуатации все равно могут изменить результат. Механическая резка требует постоянного обращения и внимания к процессу. Небольшие ошибки могут привести к повторным дефектам или внезапному падению качества резки.
Неподходящая скорость резания изменяет способ взаимодействия инструмента с материалом. Если процесс протекает слишком быстро для данной комбинации материала и инструмента, рез может получиться грубым или неполным. Если он работает слишком медленно, в некоторых приложениях может возникнуть дополнительное трение или нагрев.
Траектория резки также должна соответствовать требованиям к заготовке. Неправильные настройки или неподходящее исходное положение могут направить машину по неправильному пути, что приведет к повторяющимся ошибкам размеров многих деталей.
Непоследовательные методы создают различия между операторами или сменами. Например, разные привычки в позиционировании, зажиме или проверке материала приводят к разным результатам. Четкие рабочие процедуры уменьшают эти различия.
Пропуск проверки – еще один источник неприятностей. Если первая заготовка не проверена, неправильная настройка может продолжаться на протяжении всего производства, и многие дефектные детали могут накапливаться прежде, чем кто-либо заметит.
Обучение играет большую роль в сокращении ошибок, связанных с оператором. Операторы должны понимать функции машины, требования безопасности, методы работы с материалами и основные признаки проблем с резкой. Они также должны знать, когда следует остановиться и сообщить о необычном состоянии, а не пытаться отрегулировать ситуацию без надлежащего руководства.
Последовательный распорядок дня делает работу по резке более предсказуемой. Он должен включать проверку заготовки, подтверждение настроек станка, осмотр инструмента и проверку готовой кромки.
Как производители могут выявить и уменьшить распространенные ошибки резки?
Поиск источника ошибки резки требует большего, чем просто изучение готовой заготовки. Производители должны рассматривать машину, инструмент, материал, метод позиционирования и процедуру работы вместе. Это позволяет легче отличить одну неисправность оборудования от проблемы в целом процессе.
Практическая проверка может начаться с типа дефекта.
| Проблема резки | Возможная причина | Инспекционный фокус |
|---|---|---|
| Неправильные размеры | Ошибки позиционирования или неподходящие настройки машины | Контрольные точки и измерения заготовки |
| Неровные режущие кромки | Износ инструмента или нестабильные условия резания | Состояние режущего инструмента и движение станка |
| Угловые линии резки | Неправильное выравнивание или перемещение заготовки. | Выравнивание и зажим машины |
| Заусенцы или шероховатая поверхность | Состояние инструмента или характеристики материала | Край инструмента и пригодность материала |
| Деформация заготовки | Чрезмерное давление или нагрев | Расположение опор и метод резки |
| Повторяющиеся противоречивые результаты | Износ машины или изменение методов эксплуатации | Состояние оборудования и технологические процессы |
Считайте эту таблицу отправной точкой, а не фиксированным диагнозом. Один дефект может иметь несколько возможных причин. Производители должны проверить реальные условия работы, прежде чем решить, какая регулировка необходима.
Проверка первой готовой заготовки рано выявляет проблемы. Если результат не соответствует требованиям, проверьте производственные настройки и расположение материалов, прежде чем продолжить. Этот простой шаг может сократить количество бракованных деталей в долгосрочной перспективе.
Записи проверок также помогают выявить повторяющиеся закономерности. Если подобные ошибки возникают в отдельных операциях, партиях материалов или настройках оборудования, производители могут найти общую причину. Записи имеют наибольшее значение, когда задействовано несколько машин или операторов.
Профилактическое обслуживание — еще один принцип снижения ошибок. Регулярные проверки могут выявить изношенные инструменты, незакрепленные компоненты и проблемы с центровкой, а плановая процедура облегчает отслеживание состояния оборудования.
Не вносите несколько корректировок одновременно, не проверив их эффект. Изменение одного соответствующего фактора за раз позволяет легче увидеть, улучшился ли результат резки.
Какие вопросы безопасности следует учитывать при возникновении ошибок резки?
Ошибки резки — это не только проблема качества. Некоторые проблемы могут указывать на небезопасные условия эксплуатации. Необычная вибрация, повреждение инструмента, нестабильность заготовок или неожиданное движение станка повышают риск несчастного случая.
Никогда не игнорируйте поврежденный режущий инструмент. Он может сломаться во время работы или отбросить незакрепленные фрагменты. Операторы должны следовать инструкциям производителя станка при проверке, замене или обращении с режущими компонентами.
Нестабильная заготовка также создает угрозу безопасности. Если материал неожиданно переместится, он может нарушить траекторию резки или непреднамеренно коснуться компонентов машины. Правильная опора и зажим важны как для безопасности оператора, так и для точности продукта.
Операторы никогда не должны пытаться удалить застрявший материал или отрегулировать движущиеся компоненты во время работы машины, за исключением случаев, когда оборудование специально предназначено для этого. Перед осмотром или техническим обслуживанием остановите машину и изолируйте ее в соответствии с соответствующими инструкциями по технике безопасности.
Во время нормальной работы защитное оборудование и ограждения машины должны оставаться на месте. Операторы также должны соблюдать процедуры безопасности на рабочем месте и пройти обучение по аварийным остановкам, безопасному обращению с материалами и проверке оборудования.
Если появляется ошибка резки наряду с необычным шумом, вибрацией, нагревом или движением, остановите процесс и проверьте. Нажатие без выяснения причины может привести к еще большему повреждению оборудования или опасным условиям труда.
Четкая связь между операторами, обслуживающим персоналом и руководителями производства гарантирует, что о проблемах резки будет сообщено и решено должным образом. Рассматривайте дефект как полезную информацию о процессе, а не просто как причину выбросить заготовку.


 + 86-576-88177528
 + 86-576-88172167

 367 # Guangxing Road, улица Xiachen, район Цзяоцзян, город Тайчжоу, Китай.

