
 英语
 中文简体
 西班牙语
 越南语
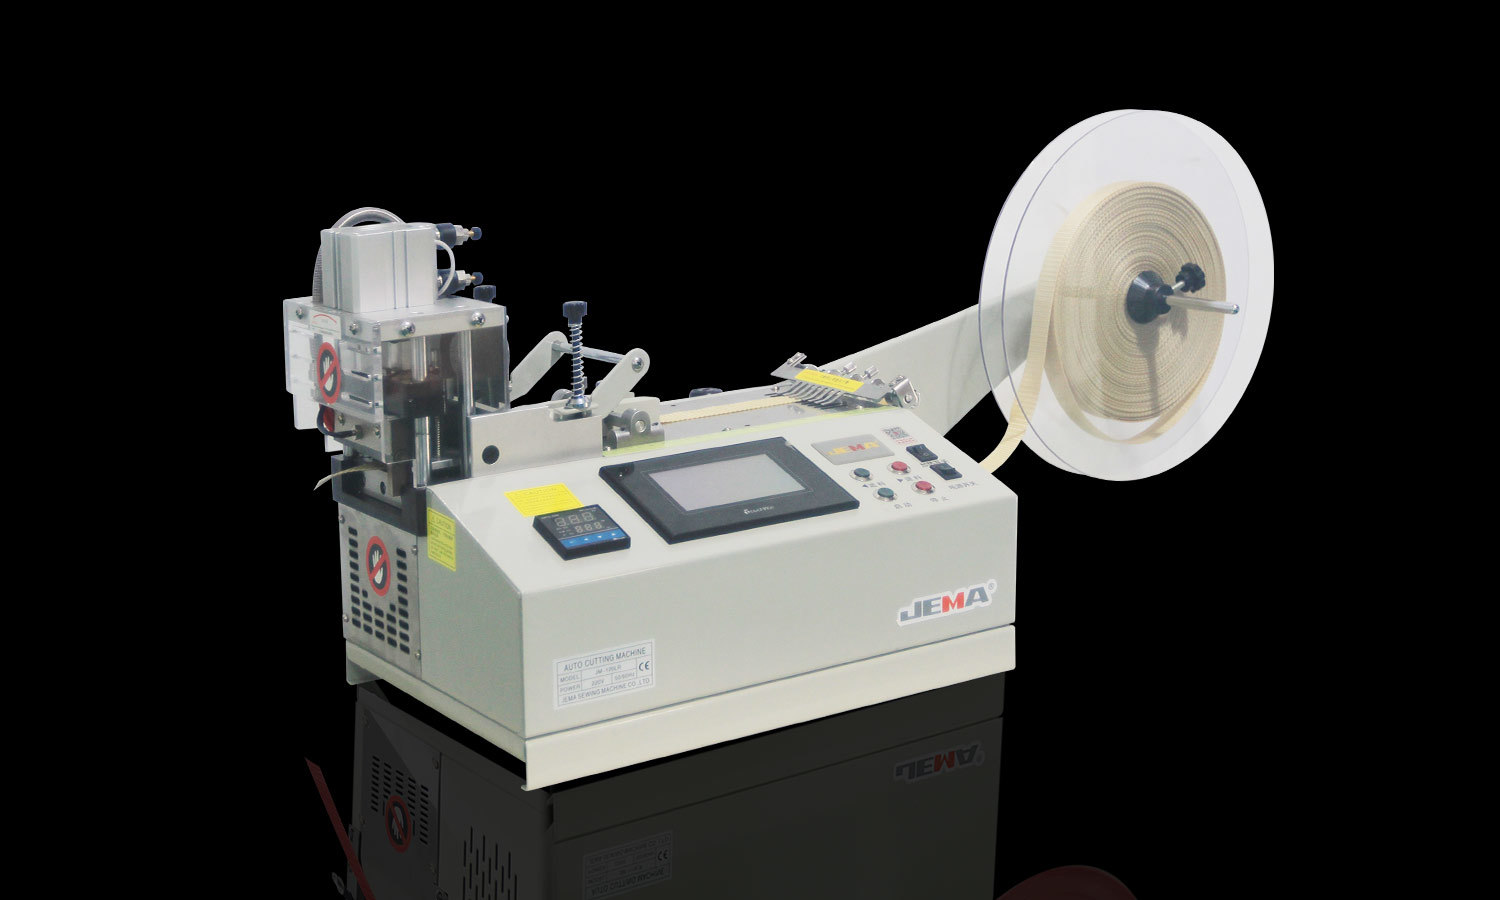
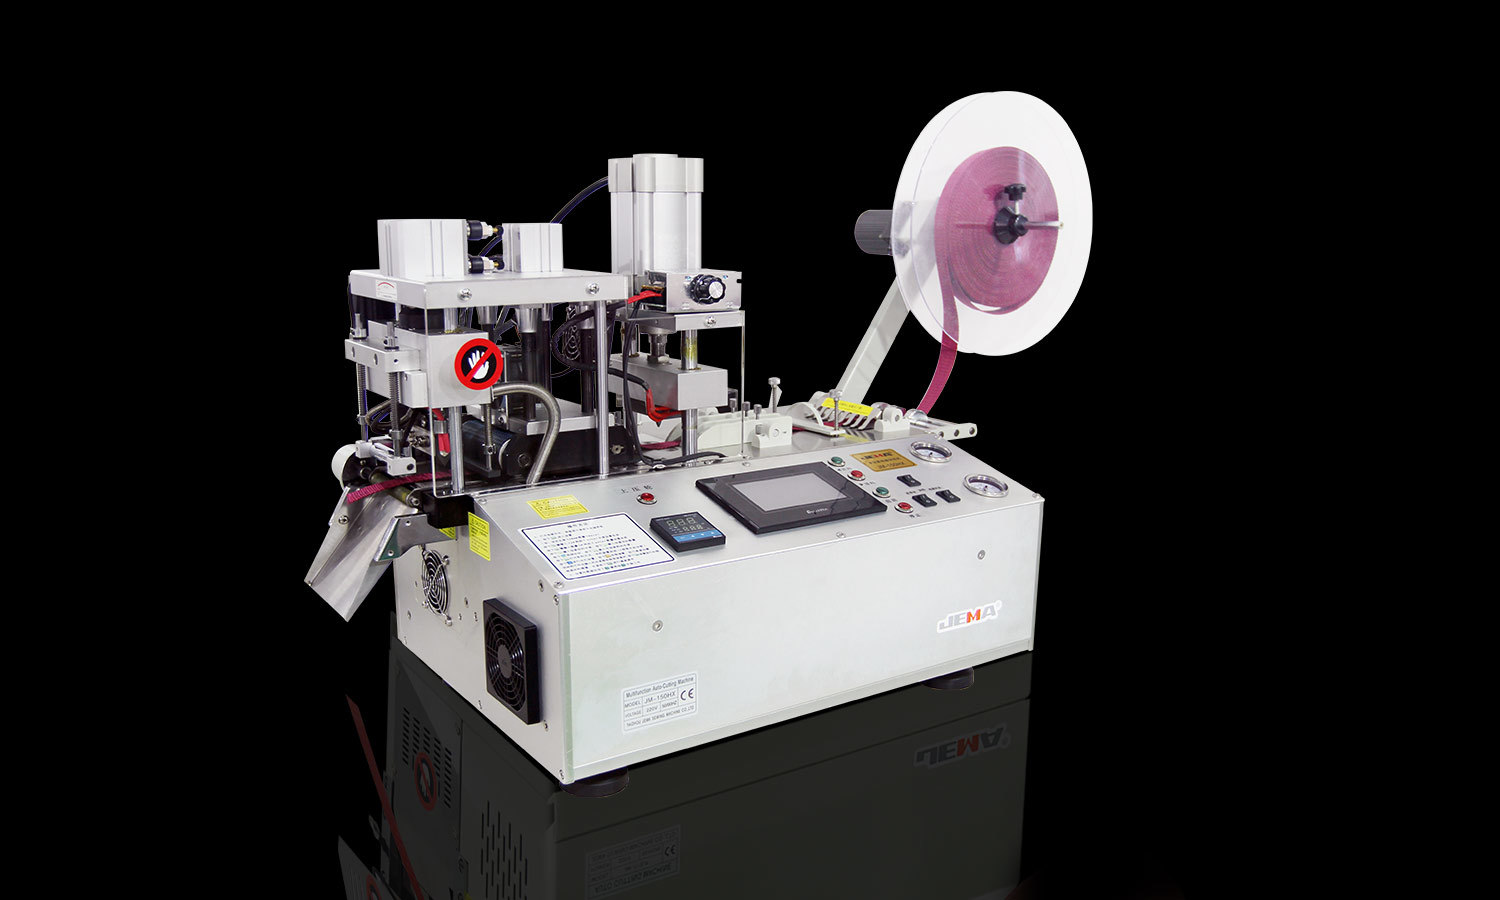
Разрезка рулона ленты выглядит просто. Широкий рулон поступает в машину, материал разрезается на меньшую ширину, и готовые рулоны готовятся к следующему этапу или к отправке. Но клинок — это только часть истории. То, как лента проходит через машину, имеет не меньшее значение.
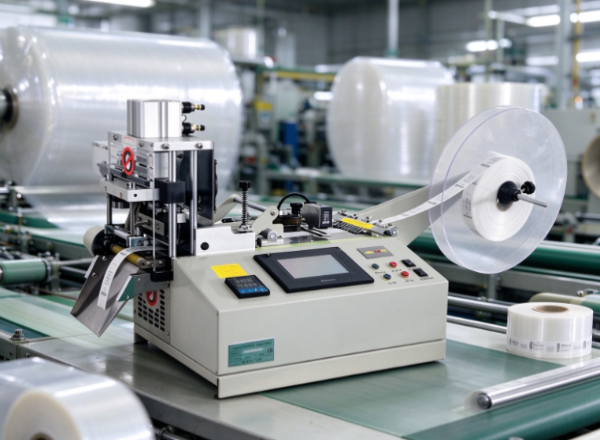
Контроль напряжения здесь занимает центральное место. Он обеспечивает устойчивое движение ленты во время ее разматывания, разрезания и перемотки на рулоны меньшего размера. Плохо справляйтесь с натяжением, и лента может растянуться, сморщиться, сместиться или намотаться неравномерно. Эти дефекты ухудшают внешний вид готовых рулонов, а также часто снижают производительность при дальнейшем использовании.
Не все ленты реагируют на силу натяжения одинаково. Тонкая пленка ведет себя иначе, чем толстое клейкое изделие. Ленты на бумажной основе, пенопластовые ленты и другие гибкие материалы имеют свои собственные требования к обращению. Для производителя изучение контроля натяжения является частью построения процесса резки, подходящего для обрабатываемого материала.
1. Что означает контроль натяжения при продольной резке рулонов ленты?
Контроль натяжения означает управление тянущей силой ленты, когда она проходит через продольно-резательную машину. Ленте необходимо достаточное натяжение, чтобы плавно двигаться и оставаться на месте. Сила не может быть настолько сильной, чтобы растягивать, деформировать или повреждать материал.
Лента обычно проходит несколько этапов. Он начинается с большого рулона подачи, проходит через зону резки, а затем наматывается на меньшие стержни. Каждый этап влияет на поведение материала.
Если рулон подачи разматывается слишком свободно, лента провисает и смещается. Если потянуть за перемоточное устройство слишком сильно, материал растянется или слипнется слишком сильно. В любом случае появляются дефекты, которые сложно исправить после того, как рулоны будут готовы.
Контроль напряжения уравновешивает эти силы от начала до конца. В зависимости от машины это может означать механическую регулировку, датчики, тормоза или автоматическое управление. Настройки различаются, но цель остается той же: сохранять ленту стабильной, не нагружая ее.
Натяжение заключается не в том, чтобы затянуть ленту как можно туже. Разным материалам нужны разные условия. Настройка, подходящая для одной ленты, может оказаться неправильной для другой, даже на том же устройстве.
Поэтому перед началом работы операторы должны взвесить конструкцию ленты, ее толщину, гибкость, клейкие свойства и предполагаемое использование.
2. Как контроль натяжения влияет на качество резки?
Качество нарезанного рулона зависит от состояния лезвия, свойств материала, выравнивания машины и поведения намотки. Натяжение связывает многие из них вместе, поскольку оно определяет поведение ленты до, во время и после разреза.
Когда материал равномерно проходит через зону резки, траектория резки остается постоянной. Когда лента смещается или ослабевает, срез получается неровным. Тогда рулоны могут иметь неровные края или неправильную форму.
Натяжение также влияет на саму ленту. Слишком сильное натяжение растягивает гибкие материалы, а нестабильное натяжение приводит к образованию морщин и складок. Такие дефекты более отчетливо проявляются при осмотре или при наклеивании ленты на поверхность.
Тонкие, мягкие или легко деформируемые материалы являются чувствительными. Небольшое изменение в их движении может переместить их в точку разреза.
Представьте себе, что лента входит в секцию резки по свободной или неровной траектории. Лезвия могут быть в хорошей форме, но материал не будет лежать ровно. Разрез смещается, и готовые рулоны требуют дополнительной проверки или доработки.
Стабильный путь не гарантирует бездефектный вывод. Это дает режущей системе надежную отправную точку, и операторы могут затем искать другие причины возникновения проблем.
3. Какие проблемы могут возникнуть, если натяжение ленты слишком велико или слишком мало?
Неправильное натяжение вызывает различные проблемы в зависимости от материала и этапа производства. Знание признаков позволяет операторам искать настоящую причину, а не каждый раз обвинять лезвия.
Когда напряжение слишком велико
Слишком сильное натяжение создает ненужную нагрузку на ленту. Гибкие пленки растягиваются, а некоторые материалы деформируются при прохождении через них. Клейкий слой или подложка также могут по-разному реагировать при сильном натяжении.
Высокое натяжение при перемотке приводит к тому, что рулоны упаковываются слишком плотно для их использования. Иногда рулон деформируется или его становится трудно разматывать. Чувствительные материалы могут иметь повреждения кромок или изменение формы после намотки.
Когда напряжение слишком низкое
Слишком слабое натяжение позволяет ленте смещаться, сгибаться или образовывать свободные участки. Он не будет оставаться плоским в зоне резки, поэтому получить чистые и ровные края будет сложнее.
Низкое натяжение намотки приводит к тому, что рулоны рыхлые. Слои смещаются во время обработки, хранения или транспортировки. Как только покупатель начинает использовать ленту, неравномерная намотка затрудняет ее плавное распределение.
Когда напряжение меняется во время производства
Колеблющееся натяжение приводит к противоречивым результатам, даже если стартовая установка выглядела нормально. Рулон может начинаться хорошо, но при этом могут возникнуть дефекты по мере усадки подающего рулона или изменения условий намотки.
| Состояние напряжения | Возможный эффект | Что операторам может потребоваться проверить |
|---|---|---|
| Чрезмерная тяговая сила | Растягивание, деформация или тугая намотка рулонов | Реакция материала и настройки намотки |
| Недостаточная тяговая сила | Морщины, свободные рулоны или движение материала | Путь полотна и стабильность натяжения |
| Нестабильное напряжение | Разница между секциями рулона | Поведение подачи, резки и перемотки |
Один симптом может иметь несколько причин. Мятый рулон может возникнуть из-за изменения натяжения, плохого выравнивания, повреждения роликов или грубого обращения. Посмотрите на весь процесс, а не предполагайте одного виновника.
4. Почему для разных материалов ленты нужны разные настройки натяжения?
Ленты сильно различаются по структуре и поведению. Некоторые имеют тонкую пленочную основу. Другие используют бумагу, ткань, пенопласт или что-то еще. Клеевые слои и конечные области применения также различаются.
Эти различия меняют то, как лента справляется с силой натяжения. Гибкая пленка растягивается при сильном натяжении. Лента на бумажной основе мнётся или рвётся при грубом обращении. Пенопластовая лента сжимается или меняет форму под давлением. Материалы с мягкой поверхностью также могут быть чувствительными к контакту с роликами и другими деталями машины.
Одна и та же настройка может давать разные результаты для разных продуктов. Не думайте, что установка, которая сработала для одной ленты, будет сразу же перенесена на другую.
Ширина и состояние рулона подачи также имеют значение. Большой рулон при разматывании ведет себя иначе, чем маленький. Толщина, прочность основы, адгезионные свойства и условия хранения — все это играет роль.
Практический метод состоит в том, чтобы установить подходящие условия для каждого семейства материалов и подтвердить их в пробных запусках. Операторы проверяют края обрезки, поверхность, форму рулона и легкость размотки, прежде чем утвердить установку для регулярного производства.
Серьезно отнеситесь к изменениям в поступающем материале. Если новая партия ведет себя по-другому, проверьте ее состояние и просмотрите существующую настройку. Регулировка напряжения без знания причины может привести к новым проблемам.
Обработка конкретного материала не является лишней сложностью. Именно так процесс резки адаптируется к производимой продукции.
5. Как контроль натяжения влияет на перемотку и форму готового рулона?
Резка не заканчивается, когда лезвия разделяют ленту на более узкие полоски. Материал по-прежнему необходимо сматывать в рулоны, которые будут устойчивыми, простыми в обращении и подходящими для применения заказчиком.
Перемотка натяжения определяет, как каждый слой будет располагаться на нижнем. Неравномерное усилие может оставить неплотный центр, неровные края или разную плотность по ширине. Готовый продукт тогда выглядит непоследовательно и может плохо раскручиваться.
Плотный бросок не является автоматически хорошим броском. Правильные условия намотки зависят от материала, структуры рулона и того, как изделие будет использоваться. Слишком сильное давление деформирует чувствительные материалы, а слишком малое делает валок нестабильным.
Ядро тоже имеет значение. Плохой, поврежденный или неправильно установленный сердечник не позволяет рулону оставаться в центре во время намотки. Контроль натяжения не может полностью компенсировать это, поэтому проверьте систему намотки и сердечник вместе.
Выравнивание краев – еще один момент. Если лента входит в зону намотки неравномерно, рулон может получиться с выступающими краями или ступенчатым видом. Стабильное натяжение удерживает материал под контролем, но по-прежнему необходимы правильное выравнивание и направление.
Для производителей, поставляющих ленту на автоматические упаковочные линии или другое оборудование, стабильность рулонов имеет еще большее значение. Клиенты ожидают, что рулоны будут разматываться без внезапного сопротивления, смещения или остановок. Неравномерная намотка вызывает проблемы с обращением, даже если лента обрезана до нужной ширины.
Поэтому осматривайте не только внешнюю сторону готового рулона. Проверьте, насколько она прочная, как расположены края и разматывается ли лента так, как положено.
6. Может ли лучший контроль натяжения помочь сократить потери материала?
Потери являются серьезной проблемой при конвертировании ленты, поскольку дефект часто портит материал вокруг него, а не только в том месте, где он начинается. Когда натяжение становится нестабильным, операторам, возможно, придется остановить машину, осмотреть рулон, отрегулировать настройку и вырезать поврежденные участки.
Эти остановки отнимают время и сокращают полезную производительность пробега. Если дефект обнаружен поздно, значит, большее количество материала уже было обработано в плохих условиях.
Стабильное напряжение снижает некоторые из этих рисков, сохраняя контроль над перемещением материала. Это облегчает обнаружение проблем и помогает операторам поддерживать стабильные условия. Но сам по себе контроль напряжения не предотвратит всех потерь. Износ лезвия, плохой материал, несоосность и ошибки в обращении — все это усугубляет ситуацию.
Сокращение отходов начинается с наблюдения за процессом. Если дефекты продолжают проявляться на ранних этапах запуска, просмотрите первоначальную настройку. Если они возникают по мере разматывания рулона снабжения, проверьте, смещается ли напряжение на этом этапе. Если готовые рулоны наматываются неравномерно, обратите внимание на участок перемотки.
Учет повторяющихся проблем помогает отделить единичные дефекты от шаблонов, требующих исправления. Дело не в том, чтобы продолжать настраивать машину без явной причины. Нужно найти места, где процесс становится нестабильным, и устранить эту причину.
Избежание отходов также сокращает необходимость доработок и повторных проверок. Эти преимущества зависят от устойчивых навыков эксплуатации и четкого понимания того, как материал реагирует на машину.
7. Что операторы должны проверять при регулировке контроля натяжения?
Регулировка натяжения лучше работает со структурированным распорядком дня. Большие изменения, сделанные без проверки, создают новые дефекты и скрывают первоначальный.
Начните с проверки ленты и машины. Поврежденный материал, грязные ролики, изношенные детали или плохо посаженный ролик могут вызвать проблемы, похожие на неисправности натяжения.
Также просмотрите материальный путь. Лента должна проходить через машину без ненужного трения или смещения вбок. Если он входит в зону резки под углом, изменение натяжения не решит основную проблему.
Пробные запуски — хороший способ протестировать установку перед полноценным производством. Во время них операторы осматривают края обрезки, ищут морщины и растяжения, а также проверяют устойчивость готовых рулонов. Результаты сравниваются с согласованными требованиями к качеству.
Несколько проверок поддерживают этот процесс:
- Осмотрите входящий рулон. Ищите видимые повреждения, неровные края или что-нибудь еще, что может повлиять на разматывание.
- Проверьте путь машины. Убедитесь, что лента проходит через правильные ролики и область резки, как предполагалось.
- Просмотрите результат намотки. Следите за ослаблением слоев, чрезмерной натяжкой, движением краев или изменением формы рулона.
- Регулируйте одно условие за раз. Таким образом, вы сможете определить, действительно ли изменение помогло.
- Задокументируйте подходящие настройки и наблюдения. Записи позволяют операторам повторять работоспособную настройку и отслеживать последующие изменения.
При регулировке следуйте инструкциям производителя машины. Правильный метод зависит от оборудования и системы его управления. Прежде чем продолжить производство, необходимо выявить странные шумы, повторяющиеся перерывы или неожиданные движения.
Обучение также имеет значение. Опытные операторы часто рано чувствуют нестабильное напряжение, но это знание должно дойти до всей команды. Четкие рабочие инструкции сокращают различия между сменами и делают проверки качества более последовательными.
8. Как производители должны оценивать контроль натяжения при выборе Лента рулонная продольно-резательная машина ?
Покупатели, выбирающие продольно-резательную машину для рулонов ленты, обычно обращают внимание на возможности резки, совместимость материалов и производственные потребности. Регулирование натяжения заслуживает такого же внимания, поскольку оно определяет, как машина обрабатывает различные продукты от размотки до перемотки.
Правильная система зависит от лент, которые производитель планирует использовать. Завод, работающий в основном с одним материалом, имеет другие потребности, чем конвертер, работающий с пленкой, бумагой, пеной и другими клейкими материалами. Прежде чем сравнивать машины, сообщите поставщикам предполагаемые материалы и требования к готовым рулонам.
Спросите, как контролируется напряжение во время размотки, резки и перемотки. Спросите, выполняются ли регулировки вручную или автоматически, как машина справляется с изменением условий прокатки и какая поддержка существует, когда процесс становится нестабильным.
Демонстрация или пробное испытание показывают то, чего не показывает описание продукта. Поставьте типовые материалы и проверьте готовые рулоны на предмет качества кромок, стабильности намотки и простоты использования. Тест должен максимально точно отражать реальное производство.
Также проведите техническое обслуживание и обучение операторов. Чтобы система контроля натяжения работала должным образом, требуется правильная настройка и уход. Покупатели должны знать, как проверять соответствующие детали, выявлять распространенные проблемы и получать помощь, если регулировка не решает их.
Судите о покупке по всему рабочему процессу, а не по одной особенности. Машина для продольной резки должна подходить к материалу, обеспечивать желаемое качество рулонов и соответствовать вашей практике эксплуатации. Контроль натяжения является одним из аспектов этой оценки, однако он непосредственно способствует поддержанию устойчивости ленты на пути от широкого исходного рулона до готовых узких рулонов.


 + 86-576-88177528
 + 86-576-88172167

 367 # Guangxing Road, улица Xiachen, район Цзяоцзян, город Тайчжоу, Китай.

